Vår fabrik, maskin för maskin
Vad som står i verkstaden
Svarvar 4 stFräsmaskiner 6 stObemannad drift Upp till 72 timmar
Varje maskin nedan är en del av samma sammanhållna fabrik i Mullhyttan, kopplade i ett flöde från ämne till färdig detalj. Underlag tas emot som STEP eller 3D-modell tillsammans med måttsatt ritning i PDF.
Svarvning
Ur stång och ur kuts
Fleroperationssvarvar med dubbelspindel, Y-axel och drivna verktyg. Samtliga med stångmatare eller plockrobot, så att detaljen normalt blir färdig i en uppspänning.
Fräsning
Fem axlar och långa detaljer
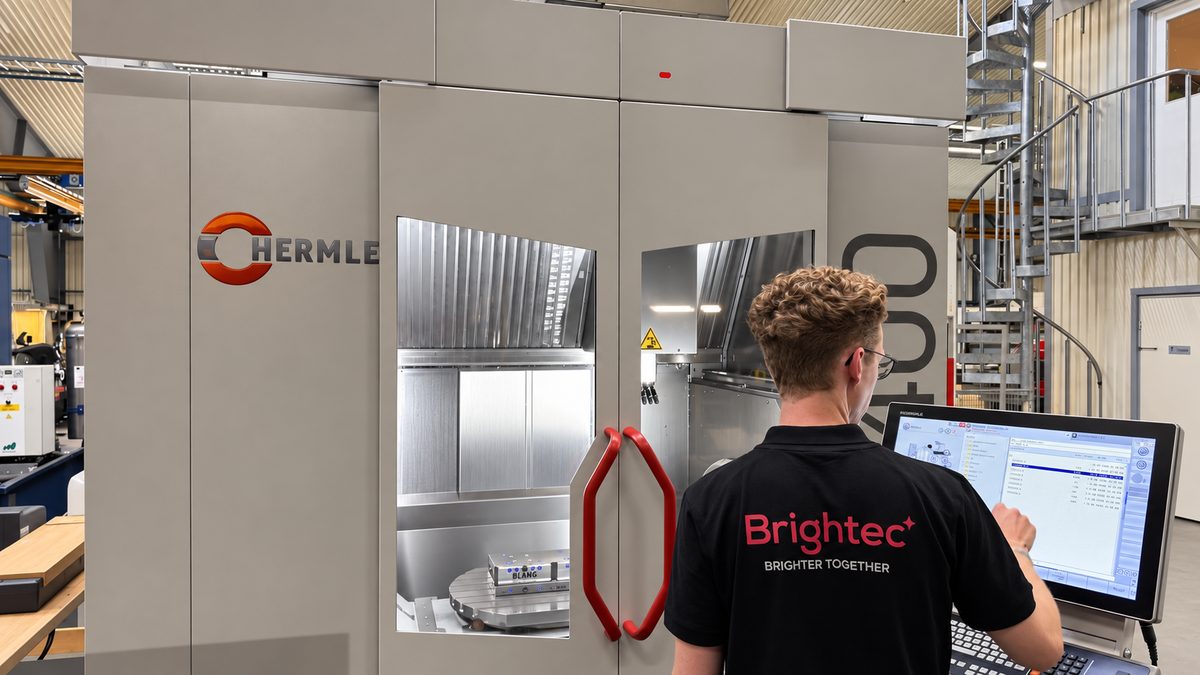
Sex fleroperationsmaskiner, varav tre 5-axliga. Fastems FMS, palettmagasin och robotceller ger obemannad drift i upp till 72 timmar.
Material: konstruktionsstål, seghärdat stål, rostfritt, aluminium, segjärn, mässing, brons och andra metalliska material. Seriestorlekar: 10–20 000 st/år. Underlag tas emot som STEP eller 3D-modell tillsammans med måttsatt ritning i PDF.
Maskinparken är vald, inte ihopsamlad.
Mätning och kvalitetssäkring
Förebyggande genom hela flödet
Varje uppdrag startar med fastställda kontrollkrav. Mätfrekvens och kontrollnivå anpassas efter detaljens krav, funktion och risk, från första- och sistabitskontroll till mer omfattande kontroll när ritning, applikation eller kundkrav motiverar det. All mätning dokumenteras med spårbarhet mot aktuell tillverkningsorder, och mätdata kan användas för processuppföljning och statistisk analys, exempelvis Cp/Cpk.
Mätutrustning
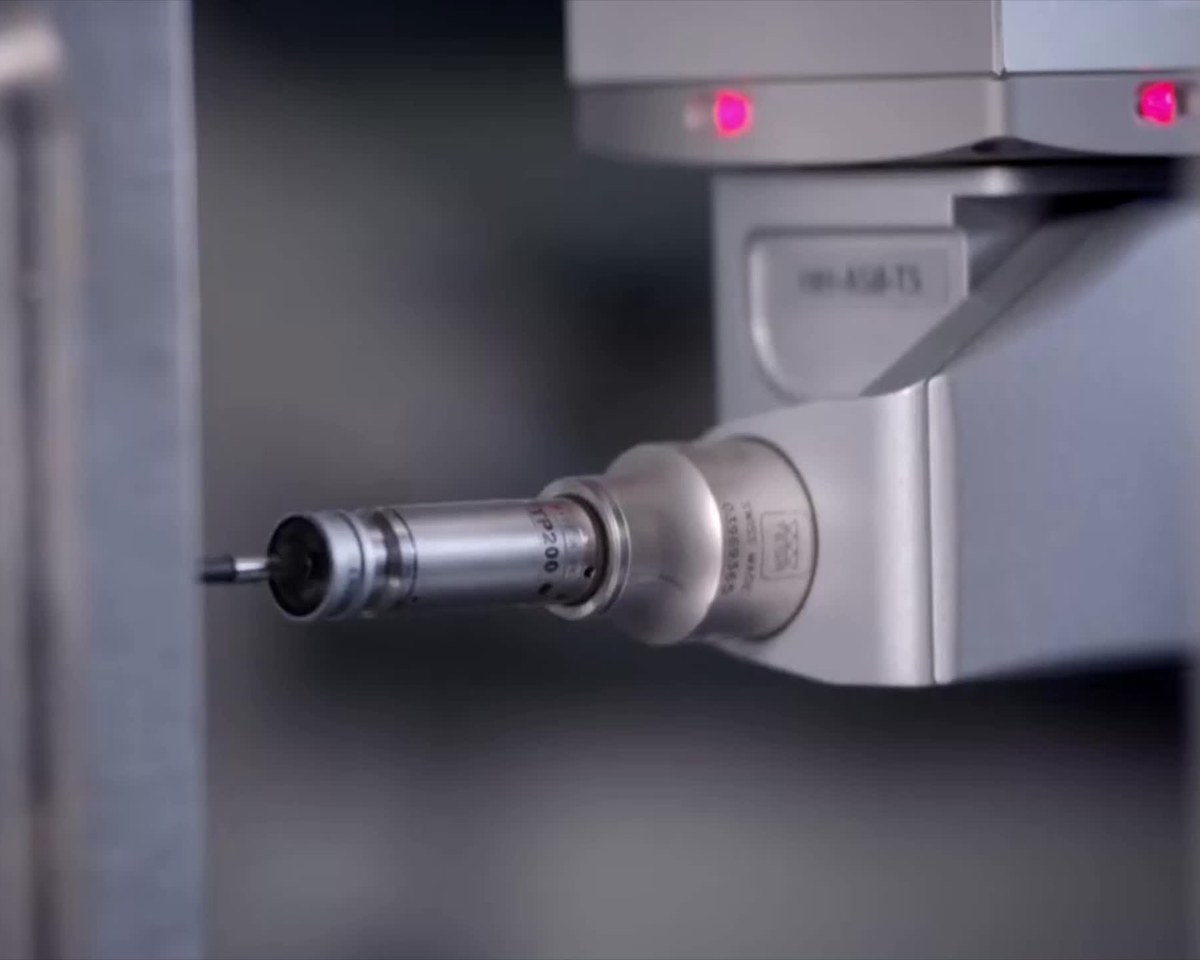
- DEA koordinatmätmaskin (CMM)
- Mätrapporter, förstabitskontroll, PPAP
- Zeiss profilmätare
- Profil- och konturmätning, radier och vinklar
- Tesa höjdmätare och scanner
- Mätning i produktion
- Elbo Controlli verktygsförinställning
- Ställtidsreduktion och repeterbarhet
- Kalibrerad mätutrustning i samtliga celler
- Löpande processkontroll